


フィードバック

著者: FTM
Date: Sep 02, 2026
砂型鋳造部品: プロセス、材料、公差、および購入に関する考慮事項
3 つの鋳造工場に同じ 30 kg のバルブ本体の見積もりを依頼すると、多くの場合、3 つの異なる価格、3 つの異なる公差の約束、および加工代に関する 3 つの異なる仮定を受け取ることになります。それは不注意ではありません。これは、「砂型鋳造」が機能が大きく異なる複数の成形システムをカバーしているために起こります。バイヤーにとっての簡単な答えは次のとおりです。砂型鋳造部品は、成形システム、公差グレード、および検査計画が最初から部品に適合していれば、通常、中型から大型の金属部品を少量から中量で健全に製造するための最も費用対効果の高い方法です。
その理由は経済学が説明します。砂型のコストは金型の数分の一で、このプロセスではほぼすべての鋳造可能な合金が使用でき、実用的なサイズの上限はキログラムではなくトンで測定されます。トレードオフは、鋳放し公差が緩くなり、表面が粗くなることであり、どちらも機械加工代と明確な仕様によって管理されます。
砂型鋳造部品とは何ですか?
砂型鋳造部品は、再利用可能なパターンの周囲に形成された圧縮結合砂で作られた型に溶融金属を注ぐことによって成形される金属部品です。キャビティ内に配置される砂の形状であるコアは、内部通路と空洞を作成します。そのため、このプロセスでは、流路を備えたバルブ本体、冷却チャンバーを備えたモーターハウジング、内部ボアを備えたパイプ接続部、リブ壁を備えたギアボックスハウジングなどの複雑さにうまく対処できます。
合金の選択肢は幅広く、ねずみ鋳鉄、ダクタイル鋳鉄、炭素鋼、低合金鋼、ステンレス鋼、アルミニウム、真鍮や青銅などの銅合金などがあります。完成したコンポーネントは数百グラムから数トンまでさまざまです。鋳放し製品には 2 つの特徴があります。寸法精度は通常、成形システムと部品のサイズに応じて ISO 8062 の鋳造公差グレード CT9 から CT13 の範囲内に収まり、表面には鋳物砂の質感が表れます。したがって、シール面、穴、フランジ面には、絞りの段階で設計し、切削加工で仕上げる取り代が必要となります。
プロセスによって部品とそのコストがどのように形成されるか
手順は簡単です。パターンを作成し、その周りに型の半分を形成し、コアを設定し、型を組み立て、流し込み、冷却し、振り出し、ゲートとライザーを切り取り、鋳物を洗浄します。商業的に重要なのは、品質とコストが実際にどこで決まるかということです。パターンの品質とパーティング ラインの設計が、寸法精度の基準を設定します。ゲートとライザーにより、金属が健全に固化するか、収縮気孔が保持されるかが決まります。冷却速度は結晶粒構造に影響し、鋼鋳物の場合は熱処理が必要かどうかに影響します。追加のコア、厳格な公差、または機械加工された面はすべて、チェーンのどこかでコストを追加します。そのため、鋳造エンジニアがレビューした図面は、高価ではなく、より安く戻ってくることがよくあります。
パターン作成、成形、流し込み、ノックアウトの詳細なウォークスルーについては、このステップバイステップの説明を参照してください。 砂型鋳造の仕組みとどのような部品が製造されるのか .
成形システム: 砂型鋳造が 1 つのプロセスではない理由
サプライヤーが砂型鋳造部品を見積もる場合、価格と達成可能な精度は、数値の背後にある成形システムに大きく依存します。粘土と水で結合された生砂は業界の主力製品であり、迅速で再利用可能で、型あたりのコストが安く、より大量の単純な部品に適しています。ケイ酸ナトリウムは水ガラス砂と呼ばれることがあり、硬化すると硬くて寸法が安定した鋳型になり、鋼の鋳造に広く使用されています。フランやその他の非焼成レジンサンドは室温で化学的に硬化し、形状をよく保持し、より大きく複雑な鋳物の仕上げを向上させます。シリカゾル結合仕上げ砂により、金型表面がさらに微細化され、機械加工に残される在庫が削減されます。
実際的なルールは次のとおりです。形状や公差の要求が厳しくなるほど、成形システムの重要性が高まります。複数のシステムを実行しているファウンドリは、すべてのジョブを 1 行で強制するのではなく、部品に合わせた方法を実行できます。その柔軟性については、見積もりを比較する前に問い合わせる価値があります。
| 成形システム | 一般的な許容差 (ISO 8062) | 典型的な鋳放し表面 | 最適な用途 |
|---|---|---|---|
| グリーンサンド(粘土結合) | CT11-CT13 手成形。 CT9~CT11 機械成形 | おおよそ Ra 12.5 ~ 25 ミクロン | シンプルな部品を最小限の金型コストで大量生産 |
| ケイ酸ナトリウム(水ガラス)砂 | CT10~CT12 | おおよそ Ra 12.5 ~ 25 ミクロン | しっかりとした安定した金型を必要とする鋼鋳物や大型部品 |
| フランと非焼成レジンサンド | CT9-CT11 | おおよそ Ra 6.3 ~ 12.5 ミクロン | 小規模から中規模のバッチでの大型または複雑な鋳造品 |
| シリカゾル結合化粧砂 | CT8~CT10 | おおよそ Ra 6.3 ~ 12.5 ミクロン, finer texture | 仕上げや取り代を厳しくする必要がある箇所 |
砂型鋳造部品が生計を立てる場所
バルブおよび流体制御コンポーネント
加圧装置は自然にフィットします。本体、ボンネット、クロージャなどの合金鋼砂型鋳造バルブ部品は、金型から十分な在庫を残して、圧力保持と漏れ制御が最も重要なシール面とフランジ面を CNC 機械加工によって仕上げられます。鋳物は荷重を支えます。機械加工により精度が得られます。
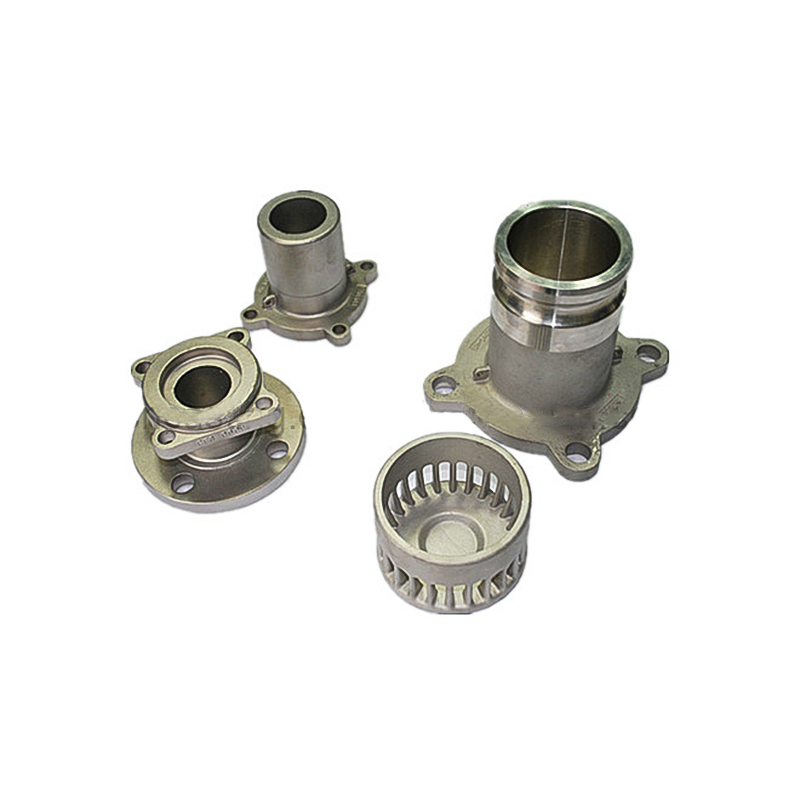 合金鋼砂型鋳造バルブ部品 CNC 加工されたシーリング面とフランジ面を備えた砂型鋳造バルブ本体、ボンネット、クロージャ。鋳造強度と圧力保持と漏れ制御に必要な加工精度を組み合わせています。 製品を見る→
一般機械・動力伝達装置
砂型鋳造シリンダー、モーター部品、ベアリング キャップ、フランジ シャフト、およびギアボックス ハウジングでは、肉厚と全体のサイズにおけるプロセスの自由度を活用し、機械加工により穴と面に公差が生じます。別のベンダー間での取り扱いでは公差やリードタイムが失われることが多いため、社内での機械加工とコーティングが効果を発揮するのもこの点です。
 砂型鋳造シリンダーの加工 社内機械加工で仕上げられた砂型鋳造油圧シリンダーは、穴と面に公差を持たせ、モーター、ギアボックス、および重機の用途に合わせて肉厚とサイズに柔軟性をもたらします。 製品を見る→
海洋、建設、および農業用ハードウェア
船舶用ハードウェア、パイプ接続部品、オートバイ部品、および農業機械部品用の鋼砂鋳物はリストを締めくくります。これらの用途は、表面仕上げよりも靭性、保護コーティング、信頼性の高い機械的特性を必要とする用途です。重機の場合、同じ論理が摩耗部品や取り付けコンポーネントにも当てはまります。
 船舶用金物用鋼砂型鋳造 海洋ハードウェアおよびパイプ接続部品用の丈夫な鋼砂型鋳物で、化粧仕上げではなく保護コーティングと信頼性の高い機械的特性を必要とする用途に適しています。 製品を見る→
経験則として、部品が鉄である場合、数キログラムより重い場合、またはハードツールを使用できない量が必要な場合は、砂型鋳造が最初の見積もりに値します。
砂型鋳造とダイカストおよびインベストメント鋳造の比較
結論を先に言うと、サイズ、鉄合金、少量から中量の砂型鋳造を選択してください。薄肉の非鉄部品を大量に製造するにはダイカストを選択します。また、厳しい公差と細かいディテールにより高い個数価格が正当化される場合は、インベストメント鋳造を選択します。解決する問題が異なるため、3 つのいずれも一般的に優れているわけではありません。
ダイカストでは永久的な鋼の金型を使用するため、工具は高価ですが、部品あたりのコストは量に応じて大幅に下がります。主に、アルミニウム、亜鉛、銅の合金と、機械に適合する部品サイズに限定されます。インベストメント鋳造では、細かいディテールを備えたニアネットシェイプのコンポーネントが製造されますが、ワックスとセラミックのプロセスでは、1 個あたりのコストが高くなります。砂型鋳造はその対極に位置します。最小限の工具投資、ほぼ無制限の合金選択、豊富なサイズ範囲で、機能面では機械加工で回復する緩い鋳造精度を備えています。多くの調達プログラムでは、この 3 つすべてを並べて使用し、砂型鋳造をフレーム、ハウジング、バルブ本体に、インベストメント鋳造を複雑な小型部品に、ダイカストを大量のアルミニウムハードウェアに割り当てます。
サンドキャスティングの注文に署名する前に確認すべきこと
スムーズな注文と問題のある注文の違いは、通常、金属ではなく仕様に現れます。サプライヤーと契約する前に、次の点を確認してください。
- 公差等級と取り代。 ISO 8062 などの規格名と公差等級を図面に記載し、どの面が加工されているかをマークすることで、見積もりを正確に比較できるようになります。
- 成形システムとバインダー。見積書が生砂、ケイ酸ナトリウム、樹脂、またはシリカゾルの表面砂を想定しているかどうかを尋ねます。選択によって価格と実現可能な仕上がりの両方が変わります。
- 素材検証。合金規格を指定し、ヒートごとに機械的テストバーを要求し、化学組成の報告を求めます。
- 検査範囲。寸法検査と目視基準、および圧力保持領域または安全性が重要な領域に対する磁性粒子または超音波検査について合意します。
- キャスト後のスコープ。熱処理、機械加工、コーティング、塗装を誰が行ったか、寸法報告書や材料証明書などのどの書類が商品に同梱されているかを示します。
- 最初の記事の承認。サンプルが図面に対して承認されると、後のバッチでのほとんどの紛争が防止されます。
カスタム砂型鋳造サプライヤーとの連携
砂型鋳造では、砂型鋳造を単に流し込むのではなく、設計されるプロセスとして扱うサプライヤーに報われます。また、その兆候は簡単に見分けられます。サプライヤーは部品の作業負荷とサービス環境について質問し、名前が決まるのを待つのではなく成形システムを提案し、同じ計画の一部として機械加工とコーティングを見積もります。 2003 年以来、寧波ハンシェン機械部品有限公司としても運営されています。 寧波宜飛機械部品有限公司 は、中国の寧波にある5,000平方メートルの工場からカスタムの鋳造品と鍛造品を供給しており、ISO 9001の品質保証システムの下で作業しており、機械加工、熱処理、表面コーティングを社内で処理し、ほとんどの製品をヨーロッパと北米に輸出しています。
砂型鋳造部品を調達する場合、最も効率的な出発点は、公差、数量、用途の詳細が明確にマークされた図面です。有能なサプライヤーは、推奨される成形システム、加工計画、および項目ごとに比較できる見積もりを提供します。その比較こそが本当の節約につながります。
選択されたベアリングの表示


連絡先情報
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
製品リンク
製品リンク
お問い合わせ
著作権©
Ningbo Hansheng Machinery Parts Co.,Ltd. 著作権はすべて留保されています
 カスタムダイカストメーカー
