製品説明
真鍮のダイカストでは、通常、ダイカスト部品の表面仕上げよりも金型の寿命が重視されます。温度が低すぎると、スクラップ部品が生成されます。金型温度が高すぎるとブリスターが発生します。通常のダイカスト金型および中心温度は、600°F ~ 1300°F 半ばです。通常、温度を制御するために金型内に水または油を循環させます。ダイ潤滑剤は黄銅鋳物に焼き付き、製品の欠陥につながる傾向があるため、黄銅ダイカストでは控えめにのみ使用されます。グラファイトおよび/またはオイルは、通常、プランジャーの先端、または鋳物のリリースが問題となる場所に使用されます。
黄銅ダイカスト部品の製造における最も重要な要素は、情報に基づいた見積りを行うための重量、形状、数量、および交換注文の可能性です。ダイカストの欠陥、ミスラン、過剰な多孔性、およびフローラインは、プロセスにおける落とし穴の一部です。したがって、パシフィック ダイカストのダイカストは、この問題を解決または排除するために、真鍮の温度、金型の温度、ゲート、および通気の適切なバランスを達成するために懸命に取り組んでいます。
仕様
1.材質: 銅
2.色: さまざまな色が利用可能です
3. OEM デザインは歓迎されます。
私たちの利点:
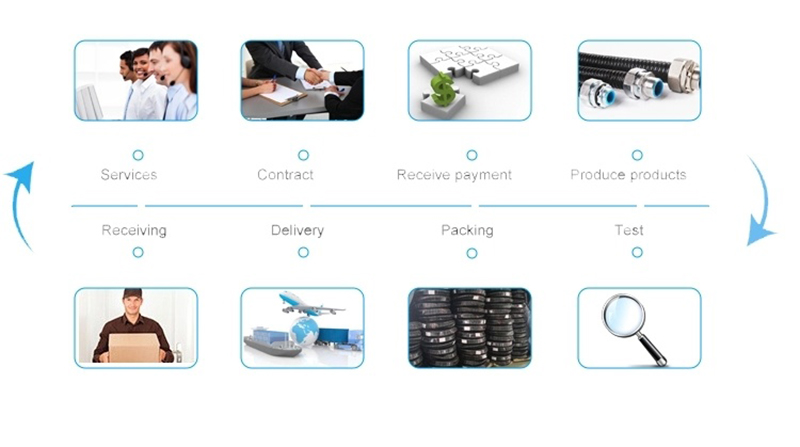
1. 私たちはプロのジュエリー製造サプライヤーです。当社は浙江省に自社工場を持っています。
2. 10年以上の国際取引経験。
3. OEM&ODM、カスタマイズは受け入れられます。
4. 強力な研究開発チームワーク。
5. ISO9001:2008に準拠した品質保証、厳格な材料検査と正確な寸法管理、100%品質管理。
6. 混合注文も受け付けます。
7.最高のアフターサービス。